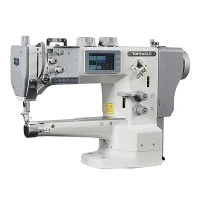


Thestebnówka do grubych materiałów z mieszanką paszowąto wszechstronna stebnówka, której charakterystyczną cechą jest zastosowanie dużego mechanizmu pętli nici z chwytaczem wahadłowym, wraz ze zintegrowanym górnym i dolnym systemem transportowym oraz mechanizmem naprzemiennego podnoszenia stopki. Ze względu na solidną zdolność ściegu do grubych materiałów, doskonałą wydajność nakładania warstw i stabilne tworzenie ściegów wstecznych, znajduje szerokie zastosowanie w produkcji materiałów o średniej i dużej gramaturze, takich jak skóra i płótno.
Poniżej krótko wyjaśnię rutynowe regulacje typowych problemów z tym urządzeniem:

(1) Pozycja igły.
Kiedy igła osiągnie najniższy punkt, środek otworu igły powinien wyrównać się z zewnętrzną powierzchnią chwytacza czółenka. W przypadku grubszych materiałów środek otworu igły można obniżyć o około 0,5 milimetra.
(2) Synchronizacja igły i czółenka.
Standardowa relacja synchronizacji polega na tym, że igła przesuwa się w dół do najniższej pozycji, a następnie wznosi się o około 2,5 milimetra. W tym momencie końcówka haczyka wahadłowego powinna zrównać się z linią środkową igły, a końcówka chwytacza wahadłowego powinna znajdować się około 1,2 do 1,5 milimetra nad górną krawędzią otworu na igłę. Ponadto odstęp między dolną krawędzią nacięcia igły a końcówką chwytacza wahadłowca powinien wynosić od 0 do 0,05 milimetra.
(3) Pozycja ząbka paszy w przemysłowej maszynie do szycia z mieszanką paszową.
① Pozycja standardowa obejmuje ustawienie transportera na maksymalne ustawienie. Kiedy przedni koniec transportera znajduje się blisko przedniej strony rowka płytki ściegowej, pomiędzy przednim końcem transportera a płaszczyzną rowka płytki ściegowej powinien być odstęp 1,5-milimetra. Po dokonaniu regulacji można ustawić żądaną pozycję transportera.
② Kiedy transporter osiągnie najwyższy punkt, powinien być ustawiony 0,8 do 1,2 milimetra nad płaszczyzną płytki ściegowej. W przypadku grubszych tkanin można ją wyregulować nieco wyżej o około 1,5 milimetra. Transporter znajduje się zazwyczaj w pozycji poziomej, ale należy go wyregulować, gdy warunki szycia wymagają nachylenia.
(4) Synchronizacja kanałów.
Pozycja standardowa polega na tym, że ząbki transportera poruszają się tak, aby zrównać się z płaszczyzną płytki ściegowej, a końcówka igły powinna być również wyrównana z powierzchnią płytki ściegowej. W przypadku cieńszych materiałów końcówka igły może być nieco niższa od płaszczyzny płytki ściegowej o około 0,5 milimetra.
(5) Regulacja górnego mechanizmu podawania.
Generalnie górny posuw powinien być zsynchronizowany z dolnym posuwem. Jednak podczas szycia mogą wystąpić specjalne sytuacje. W zależności od różnych współczynników tarcia różnych materiałów i wymagań procesu szycia, należy wyregulować blok ślizgowy stopki dociskowej i oś stopki dociskowej, aby zmodyfikować odległość między środkami. Zwiększenie odległości między środkami zwiększy posuw górny, a zmniejszenie go zmniejszy posuw górny. Dodatkowo, podczas rzeczywistych operacji, można nieznacznie opóźnić czas podawania górnego w stosunku do czasu podawania dolnego, zgodnie z określonymi wymaganiami.
(6) Regulacja naprzemiennego mechanizmu podnoszenia stopki.
W przypadku szycia materiałów o średniej grubości wahadłowy wznios stopki dociskowej mieści się w granicach 5,5 milimetra, a mały wznios stopki dociskowej wynosi około 3,5 milimetra. Przy niezmienionych innych mechanizmach suma dwóch podniesień stopy dociskowej pozostaje stała. Można jednak zmienić całkowity skok stopki dociskowej obrotu i małej stopki dociskowej, regulując śrubę korbowodu koła mimośrodowego i odległość środka osi góra/dół stopki dociskowej. Zmniejszenie odległości od środka zwiększa siłę nośną stopy dociskowej obrotu i małej stopy dociskowej i odwrotnie, zmniejszając siłę nośną.
Uwaga: Po zakończeniu regulacji powoli obracaj kołem zamachowym i sprawdź, czy nie ma kolizji. Gdy wszystko jest w porządku, możesz przystąpić do użytkowania. Luz między stopką dociskową obrotu a stopką dociskową w kierunku przód-tył jest zwykle utrzymywany na poziomie około 1,5 milimetra. Jednak w przypadku ściegów o dużej długości przesuw stopki dociskowej wahadłowej od przodu do tyłu może być większy i odwrotnie. Dlatego podczas rzeczywistych operacji należy dokonać odpowiednich regulacji w oparciu o odległość igły ściegowej.
Jeśli jesteś zainteresowany zakupem różnych modeliMieszanki paszowe przemysłowe maszyny do szycia, zapraszamy do kontaktu pod adresemwym@eagleco.cnlub wyszukaj w polu wyszukiwania lub przejrzyj odpowiednie produkty w poniższej sekcji naszej witryny.