

Zalety zgrzewarek ultradźwiękowych:
Maszyna do koronek ultradźwiękowycheliminuje tradycyjne etapy szycia igłą i nicią, charakteryzując się ergonomiczną konstrukcją, która jest bezpieczna i łatwa w obsłudze. Potrafią wykonywać spawanie liniowe i krzywoliniowe. Zgrzewane produkty mogą spełniać takie wymagania, jak wodoodporność, szczelność i działanie przeciwdrobnoustrojowe. Dopasowane koła spawalnicze mogą poprawić wytrzymałość i estetykę spawanych produktów.
Aplikacje :
Obszycia odzieży skórzanej, bielizna nocna, bielizna, elementy kompletów, pościel, wykończenia rąbków sukienek, akcesoria do spinek do włosów, przecinanie wstążek, opakowania na prezenty, artykuły hotelowe: obrusy, serwetki, rękawy na pałeczki, pokrowce na siedzenia, podkładki, zasłony, odzież przeciwdeszczowa, torebki PCV, parasole, torby do pakowania żywności, namioty, buty i czapki, jednorazowe fartuchy chirurgiczne, maseczki, czepki chirurgiczne, medyczne maski na oczy, ozdoby rękodzielnicze, ozdoby świąteczne, dodatki do sukni ślubnych.
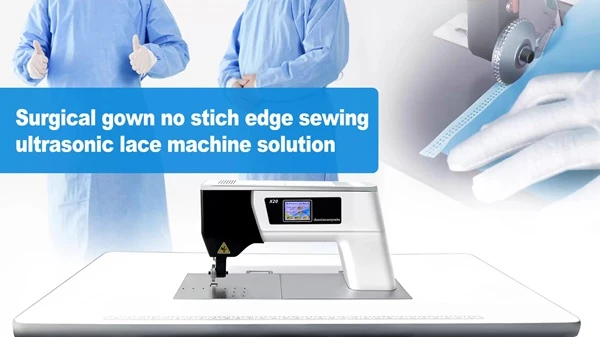
Zastosowanie ultradźwiękowej maszyny koronkowej
Ostrożność! Przed użyciem nowej maszyny operator ma obowiązek zapoznać się z instrukcją obsługi zgrzewarki ultradźwiękowej i zapoznać się z jej treścią.
1. Opis funkcji części mechanicznych
1) Nakrętka regulacyjna: Ogranicza długość skoku cylindra.
2) Cylinder stopki dociskowej: steruje ruchem stopki w górę i w dół.
3) Przełącznik stopki: Przełącznik sterowania stopką, umieszczony po lewej stronie głowicy maszyny. Pojedyncze kliknięcie obniża stopkę.
4) Rama formy: zabezpiecza koło spawalnicze.
5) Koło spawalnicze: forma do szycia, cięcia i obróbki przedmiotów.
6) Wentylator chłodzący: Rozprasza ciepło z wibratora, umożliwiając mu długą pracę.
7) Cylinder koła spawalniczego: steruje ruchem koła spawalniczego w górę i w dół.
8) Głowica maszyny: Utrzymuje obrót koła spawalniczego.
9) Manometr: Wskazuje ciśnienie powietrza wywierane przez tarczę spawalniczą na obrabiany przedmiot.
10) Zawór ciśnienia powietrza: reguluje ciśnienie powietrza według potrzeb, a po regulacji należy dokręcić nakrętkę regulacyjną. Zakres regulacji wynosi zazwyczaj od 1 do 10 kg/cm².
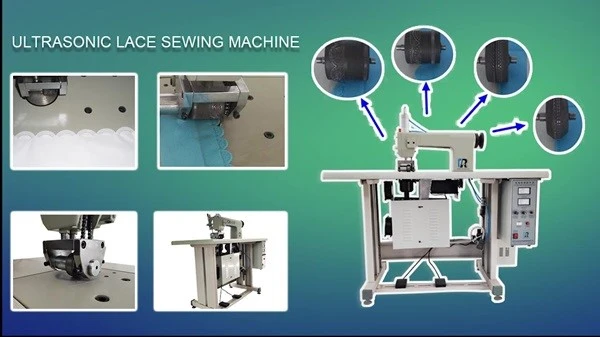
11) Blat: Platforma do obróbki detali.
12) Skrzynka oscylatora: steruje programem ruchu maszyny.
13) Cylinder wibracyjny: Zabezpiecza wibrator i stalową formę.
14) Rama maszyny: podtrzymuje korpus maszyny.
15) Pedał nożny: Umieszczony po prawej stronie, steruje pracą koła spawalniczego i formy stalowej.
16) Pedał koła spawalniczego: Umieszczony po lewej stronie, steruje ruchem koła spawalniczego w górę i w dół.
2. Opis funkcji skrzynki oscylatora:
1) Wyświetlacz amplitudy: Wskazuje, czy wibrator ultradźwiękowy i stalowa forma mają właściwy rezonans. Obracanie pokrętła regulacji fali może zmienić odczyt. Odczyt jest zwykle dostosowywany do wartości poniżej 50.
2) Miernik prądu: Wskazuje prąd roboczy systemu ultradźwiękowego. Odczyt bez obciążenia przedstawia stan rezonansu pomiędzy głowicą spawalniczą a systemem, zwykle 0.4-0.6 A w zależności od mocy wyjściowej. Pod obciążeniem odczyt zwykle waha się od 1,0-2,5 A, w zależności od powierzchni styku oraz rozmiaru i złożoności tarczy spawalniczej.
3) Moc wyjściowa: reguluje moc wyjściową. Zmiana położenia pliku spowoduje zmianę aktualnego odczytu licznika.
4) Górna prędkość formy: reguluje prędkość obrotową koła spawalniczego. Wyższe liczby zwiększają prędkość, a niższe zmniejszają prędkość.
5) Niższa prędkość formy: reguluje prędkość obrotową ultradźwiękowej formy stalowej. Wyższe liczby zwiększają prędkość, a niższe zmniejszają prędkość.
6) Przełącznik ręczny/automatyczny: W trybie automatycznym koło spawalnicze i stalowa forma działają automatycznie. W trybie ręcznym pracą koła spawalniczego i formy stalowej steruje się prawym pedałem nożnym. Naciśnięcie pedału nożnego uruchamia ich działanie, a zwolnienie go zatrzymuje ich działanie.
7) Wskaźnik przeciążenia: Zaświeci się czerwona lampka kontrolna, wskazując, że urządzenie jest przeciążone. Maszynę należy natychmiast zatrzymać i przed dalszą pracą zbadać przyczynę.
8) Regulacja fali: reguluje stan rezonansu pomiędzy wibratorem ultradźwiękowym a stalową formą. Obracanie pokrętła w prawo lub w lewo spowoduje zmianę wyświetlanego odczytu amplitudy, który zazwyczaj powinien być utrzymywany poniżej 50.
9) Test falowy: sprawdza, czy system ultradźwiękowy działa normalnie. Naciśnij przełącznik testu fali na 1-2 sekund i sprawdź, czy zaświeci się wskaźnik przeciążenia, a odczyty miernika amplitudy i prądu mieszczą się w normalnym zakresie.
10) Wyłącznik zasilania: Steruje zasilaniem całej maszyny. Przełącznik posiada czerwoną lampkę kontrolną, która zapala się po włączeniu zasilania.
Jeśli chcesz kupićMaszyna do koronek ultradźwiękowych, prosimy o kontakt pod adresemsale@eagleco.cn.