

1. Funkcja mechanizmu tnącego
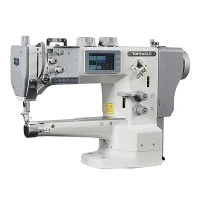
Charakterystyka ściegumaszyna do szycia overlockpolega na tym, że jest on zszywany wzdłuż prawej krawędzi materiału do szycia. Prosta igła przebija materiał, a górne i dolne zakrzywione igły współpracują, aby zaczepić nić, tworząc ścieg typu 500- pokrywający krawędź materiału do szycia. Aby uzyskać schludny wygląd ściegu, wszystkie maszyny do szycia overlock są wyposażone w parę poruszających się w górę i w dół grup noży, aby przeciąć materiał do szycia tak, aby materiał do szycia miał schludną krawędź. W ten sposób można zagwarantować doskonałą jakość i doskonałą stabilność formowania ściegu podczas szycia. Pozycja grupy noży znajduje się po prawej stronie igły maszyny do szycia overlock, jak pokazano w czerwonym kółku na środku po lewej stronie rysunku 1.

Rysunek 1: Zespół noża tnącego maszyny overlock
2. Skład i zasada działania mechanizmu tnącego
Grupa noży tnących maszyny do szycia overlock składa się z noża ruchomego i noża stałego, które są zainstalowane po prawej stronie przed środkiem ruchu igły. Odległość między linią cięcia grupy noży tnących a środkiem igły określa szerokość ściegu overlock. Zwykle nóż stały jest zainstalowany na dole płytki ściegowej, a ostrze noża stałego jest na równi z płaszczyzną płytki ściegowej; nóż ruchomy jest zainstalowany na uchwycie noża ruchomego na górze płytki ściegowej, jak pokazano w czerwonym kółku na lewym rysunku na Rysunku 1. Nóż ruchomy przesuwa uchwyt noża ruchomego przez mechanizm przekładniowy, aby napędzać nóż ruchomy do ruchu posuwisto-zwrotnego w górę i w dół. Gdy nóż ruchomy opada, zazębia się z nożem stałym, aby przeciąć materiał do szycia, jak pokazano na Rysunku 2.

Rysunek 2: Proces cięcia jednostki tnącej maszyny do szycia overlockiem
Mechanizm przekładni noża maszyny do szycia overlock jest stosunkowo skomplikowany (jak pokazano na rysunku 3), a większość mechanizmów znajduje się wewnątrz obudowy, a tylko niewielka część mechanizmów jest odsłonięta. Zasada działania jest opisana następująco:
Siła napędowa noża pochodzi z wału głównego. Gdy wał główny 10 obraca się zgodnie z ruchem wskazówek zegara, napędza zespół korbowodu noża ruchomego 9, aby poruszał się w górę i w dół przez krzywkę 8; górny koniec korbowodu noża ruchomego 9 jest połączony z korbą noża ruchomego 12, tak że wał noża ruchomego 13 wychylał się, a lewy koniec wału noża ruchomego 13 napędza uchwyt noża ruchomego 14, aby nóż ruchomy 16 (ostrze ruchome jest zamocowane na uchwycie noża ruchomego przez gniazdo noża ruchomego) wychylał się w górę i w dół; pod ciągłym obrotem wału głównego nóż ruchomy 16 będzie wykonywał ciągły ruch w górę i w dół, zazębiając się z nożem stałym 5 zainstalowanym poniżej i współpracując ze sobą, aby uzyskać efekt cięcia materiału do szycia, jak pokazano na rysunku 3.

Rysunek 3: Mechanizm noża tnącego
1-sprężyna 2-stałe gniazdo noża 3-stała płyta dociskowa noża 4-śruba mocująca stałą płytę dociskową noża 5-stałe ostrze noża 6-stałe gniazdo noża 7-ruchome gniazdo noża 8-krzywka noża 9-zespół korbowodu noża ruchomego 10-wrzeciono 11-pierścień dociskowy wału noża 12-korba noża ruchomego 13-wał noża ruchomego 14-uchwyt noża ruchomego 15-śruba mocująca nóż ruchomy 16-ostrze noża ruchomego
Aby ułatwić instalację i regulację, noże są instalowane w regulowanej pozycji gniazda noża za pomocą płyty dociskowej lub śrub i można je łatwo regulować pod względem wysokości oraz kierunku w lewo i prawo. Grupa noży składa się z noża ruchomego i noża stałego. Noże ruchome i stałe to cienkie arkusze wykonane z wysokotwardej stali. Niektóre głowice noży ruchomych są inkrustowane supertwardą stalą stopową, co znacznie poprawia twardość i odporność na zużycie noża ruchomego. Zazwyczaj twardość noża ruchomego jest większa niż noża stałego, jak pokazano na rysunku 4. Kształt ostrza noża ruchomego jest stosunkowo złożony. Smukły kształt głowicy noża ruchomego ma zapewniać niezawodne prowadzenie podczas ruchu, aby uniknąć bezpośredniej kolizji między ostrzami noża ruchomego i stałego. Długi rowek na końcu służy do mocowania ostrza noża za pomocą śrub i regulacji wysokości.

Rysunek 4: Kształt i budowa noża maszyny do szycia overlockiem
3. Wymagania dotyczące regulacji koordynacji noży
Aby uzyskać dobry efekt cięcia podczas szycia z dużą prędkością, mechanizm tnący (mechanizm tnący) maszyny do szycia overlock wymaga regulacji noży ruchomych i stałych. Poniżej przedstawiono wymagania dotyczące regulacji.
1. Koordynacja górna i dolna muszą się „nakładać”:
Po pierwsze, wysokość noża stałego, powierzchnia ostrza musi być równa z płaszczyzną płytki ściegowej, a przód i tył ostrza muszą być równoległe do płytki ściegowej.
Następna jest wysokość ruchomego noża. Gdy koło ręczne jest obracane, aby obniżyć ruchomy nóż do najniższego punktu, ostrze ruchomego noża powinno mieć pewne nakładanie się na stałe ostrze noża. Zakres regulacji wynosi od {{0}}.5~1.0mm. Jeśli nakładanie jest zbyt małe, łatwo jest spowodować przecięcie materiału do szycia lub problemy z „zerwanym jedwabiem”. Jeśli nakładanie jest zbyt duże, łatwo jest spowodować problemy, takie jak przyspieszone zużycie noża, zmniejszony zakres otwarcia ruchomego noża i zwiększone obciążenie maszyny.

Rysunek 5: Nakładanie się noży tnących
Metoda regulacji górnej i dolnej pozycji noża ruchomego: Obróć pokrętło, aby ustawić nóż ruchomy w najniższym punkcie, poluzuj śrubę noża ruchomego, przesuń ostrze noża ruchomego w górę i w dół do odpowiedniego zakresu, a na koniec dokręć śrubę noża ruchomego, jak pokazano na rysunku 5.
2. Dopasowanie poziome musi być ścisłe
Poziome dopasowanie ruchomego stałego noża musi być „ścisłe”, aby uzyskać dobry efekt cięcia. Rysunek 6 po lewej stronie przedstawia schemat regulacji położenia noża stałego z napędem overlockowym, jako punkt odniesienia podczas regulacji.
Podczas regulacji najpierw określ położenie noża stałego. Poluzuj śrubę mocowania noża stałego i przesuń mocowanie noża stałego, aby wyregulować poziomą (lewą i prawą) pozycję noża stałego. Wyreguluj poziomą pozycję noża stałego zgodnie z szerokością ściegu wymaganą przez całą maszynę. Możesz użyć stalowej linijki lub suwmiarki, aby pomóc w zmierzeniu szerokości. Po potwierdzeniu, że jest prawidłowa, dokręć śrubę mocowania noża stałego.

Rysunek 6: Regulacja dopasowania noża tnącego
Następnie należy dostosować poziomą pozycję noża ruchomego, poluzować śruby gniazda noża ruchomego i przesunąć gniazdo noża ruchomego poziomo (w lewo i prawo), aby dostosować gniazdo noża ruchomego tak, aby nóż ruchomy i nóż stały znajdowały się blisko siebie. Należy pamiętać, że ta relacja dopasowania powinna być bliska, aby uzyskać dobry efekt cięcia, ale nie powinna być zbyt ciasna, aby uniknąć nadmiernego obciążenia i przyspieszonego zużycia. Należy ćwiczyć więcej, aby opanować odpowiednie wyczucie, jak pokazano na rysunku 6. Należy pamiętać, że po wyregulowaniu pozycji poziomej należy dokręcić śruby gniazda noża ruchomego.
3. Wymagania podłużne noża muszą być proste
Dopasowanie wzdłużne noży ruchomych i nieruchomych musi być proste, co wymaga, aby powierzchnia dopasowania noża tnącego była całkowicie płaska, przód i tył muszą znajdować się w linii prostej, a także nie może występować żadne zjawisko skośne, aby uzyskać wysokiej jakości efekty cięcia oraz stabilny i niezawodny stan pracy noża tnącego, jak pokazano na rysunku 7 po lewej stronie.
Rysunek 7 przedstawia trzy typowe stany dopasowania noża ruchomego i stałego. Lewy rysunek przedstawia prawidłowy stan dopasowania, noże ruchome i stałe pasują prosto i ściśle; stan na środkowym rysunku nie spowoduje cięcia, słabe cięcie, szorstkie i nierówne krawędzie, a w poważnych przypadkach zjawisko „blokowania”; stan na prawym rysunku spowoduje nierównomierne cięcie i szybkie zużycie przedniej części noża.

Rysunek 7: Dopasowanie noża do wymagań wzdłużnych
4. Typowe problemy i konserwacja mechanizmu tnącego
1. Nie tniesz materiału?
① Najpierw sprawdź, czy ruchome i stałe ostrza nie są w ogóle zazębione. Może się zdarzyć, że górne i dolne pozycje nie zachodzą na siebie (patrz rysunek 5) lub lewe i prawe pozycje nie są blisko siebie (patrz rysunek 7)? Taka sytuacja jest najczęściej spowodowana nagłym spotkaniem twardych przedmiotów lub grubych i twardych części podczas normalnego szycia, co powoduje, że ruchomy nóż jest zmieniany z dużą siłą. Konieczne jest zresetowanie i wyregulowanie, aby upewnić się, że ruchome i stałe noże są w najlepszym stanie, a następnie dokręć śruby mocujące ruchome i stałe noże, patrz rysunek 6;
② Ponadto, jeśli części ruchomych i stałych noży nie są mocno zamocowane, pojawią się problemy z nieprzecinaniem materiału. Jeśli śruby nie są wystarczająco mocno zamocowane, poluzują się pod wpływem wibracji maszyny podczas pracy, co ostatecznie spowoduje, że ruchome i stałe noże wypadną z pozycji i nie przetną materiału;
③ Po trzecie, ostrze tnące jest poważnie „pasywowane”. Nóż tnący zużywa się szybko, gdy maszyna overlockowa pracuje nieprzerwanie, zwłaszcza podczas obróbki niektórych „twardych, grubych i gęstych” materiałów do szycia, istnieje większe prawdopodobieństwo, że zużyje się szybciej. Podczas użytkowania należy na czas sprawdzać zużycie ostrza. Jeśli okaże się, że ostrze jest „pasywne”, należy je na czas wymienić;
④Czwarta możliwość to „przerwa w obwodzie” wewnątrz mechanizmu przekładni tnącej, powodująca utratę siły napędowej przez ruchomy nóż i uniemożliwiająca cięcie. W takim przypadku należy otworzyć obudowę w celu przeprowadzenia inspekcji. Przyczyną tego problemu może być luźna współpraca mechanizmu lub uszkodzone części. Po znalezieniu usterki można ją naprawić.
2. Materiał nie jest całkowicie odcięty i występuje zjawisko „zerwanych korzeni lotosu i nici jedwabnych”
① Nakładanie się frezu jest niewystarczające lub zbyt małe. Zgodnie z Rysunkiem 5, ponownie wyreguluj górną i dolną wysokość ruchomego frezu, aby odpowiednio zwiększyć nakładanie się ruchomych i nieruchomych frezów;
② Frez nie jest prosty, jak na przykład przedni styk ruchomego frezu po prawej stronie na Rysunku 7. Należy go ponownie wyregulować do dopasowania pokazanego po lewej stronie na Rysunku 7, aby uzyskać całkowitą prostoliniowość;
③ Przenoszenie napędu noża nie jest ciągłe. Sprawdź, czy części mechanizmu przeniesienia napędu nie są luźne lub zużyte, dokręć luźne części i wymień zużyte części na nowe;
④ Ostrze tnące ma miejscowe zużycie, półkoliste zużycie i miejscowe uszkodzenia itp., co wymaga wymiany odpowiedniego ostrza lub natychmiastowego naostrzenia w celu zeszlifowania wszystkich uszkodzonych części, jak pokazano na rysunku 8.

Rysunek 8: Zużycie i uszkodzenie ostrza noża tnącego
3. Ostrze tnące wydaje się „ząbkowane”
① Nóż tnący nie jest prosty, a zazębienie noży ruchomych i nieruchomych wymaga ponownej regulacji. Wyreguluj prawidłowo zgodnie z Rysunkiem 7;
② Podawanie nie jest płynne, co powoduje gromadzenie się krawędzi materiału do szycia. Sytuację tę można dostosować, zmieniając rozmiar różnicowego podawania z jednej strony, a z drugiej strony krawędź materiału do szycia można regulować za pomocą gestów dłoni podczas szycia;
③ W przypadku materiałów do szycia krawędź jest zwinięta, krawędź jest przymocowana lub krawędź jest zablokowana po procesie plisowania. Ten problem jest podatny na wystąpienie, co można poprawić, zmieniając technologię przetwarzania i procedury.
4. Nóż tnący blokuje materiał do szycia
① Ostrze noża tnącego jest mocno zużyte i nie może normalnie ciąć materiału do szycia. Taka sytuacja zablokuje również przesuwanie się materiału do szycia. Aby naprawić tę sytuację, należy wymienić ostrze na ostre lub natychmiast je naostrzyć i wymienić, jak pokazano na rysunku 8;
② Ruchomy nóż nie porusza się w górę i w dół i zatrzymuje się w miejscu, bezpośrednio blokując materiał do szycia. Najpierw sprawdź, czy stała część ruchomego noża jest luźna, tak że nie może przenosić mocy; jeśli nie ma problemu z mechanizmem zewnętrznym, konieczne jest dalsze sprawdzenie mechanizmu przekładni noża wewnątrz obudowy. Może się zdarzyć, że śruby mocujące mechanizm są luźne lub części są uszkodzone, lub krzywka tnąca jest nienormalnie zużyta, co powoduje, że ruchomy nóż traci moc i zatrzymuje się w miejscu, nie mogąc ciąć materiału do szycia. W takim przypadku konieczne jest ponowne dokręcenie mechanizmu lub wymiana nowych części w celu naprawy;
③ Noże ruchome i nieruchome nie są włączone, a materiał do szycia nie jest w ogóle cięty. Górne i dolne pozycje oraz lewa i prawa pozycja noży ruchomych i nieruchomych nie są na swoim miejscu. Jeśli jakikolwiek aspekt nie jest na swoim miejscu, materiał do szycia nie zostanie przecięty, a następnie materiał zostanie zablokowany, więc należy ostrożnie wyregulować włączenie noża;
④ Stopka dociskowa utrudnia szycie materiału. Stopka dociskowa maszyny do szycia overlockowego składa się z kilku części, a jej struktura i kształt są stosunkowo złożone, jak pokazano na rysunku 9. Możliwe przyczyny obejmują zbyt duży nacisk stopki dociskowej, przez co szyty materiał jest dociskany zbyt mocno i nie może przechodzić płynnie. Konieczne jest ponowne wyregulowanie nacisku stopki dociskowej, aby go zmniejszyć. Ponadto możliwe jest, że dolna płyta stopki dociskowej nie jest płaska jako całość, powierzchnia każdej części dolnej płyty jest zbyt szorstka lub występują na niej zadrapania i zadziory, co może spowodować zablokowanie szytego materiału. Dolną płytę stopki dociskowej należy wypolerować, aby wyeliminować zadrapania i zadziory, a na koniec wypolerować, aby była gładka;

Rysunek 9: Stopka dociskowa maszyny owerlokowej
⑤ Podawanie nie jest płynne, jak pokazano na poniższym rysunku, materiał do szycia gromadzi się (jak pokazano po lewej stronie rysunku 10). Sytuacja ta jest zwykle spowodowana słabą koordynacją między różnicowym zębem podającym a charakterem materiału do szycia oraz nadmiernym skokiem zęba różnicowego (wtórnego zęba podającego). Powinniśmy otworzyć pokrywę stołu do szycia overlocka i wyregulować współczynnik różnicowy po lewej stronie głowicy maszyny, jak pokazano po prawej stronie rysunku 10. Nakrętka odpowiadająca strzałce na rysunku to „nakrętka regulacji współczynnika różnicowego”. Gdy nakrętka zostanie poluzowana i pociągnięta do góry, materiał do szycia zostanie rozciągnięty, a gdy zostanie pociągnięta w dół, materiał do szycia zostanie skrócony. Dostosuj rozmiar skoku zęba różnicowego zgodnie z charakterem materiału do szycia, aby uzyskać najlepszy stan podawania. Po prawidłowym ustawieniu pamiętaj o zablokowaniu nakrętki;

Rysunek 10
⑥ Inne czynniki, takie jak dolna powierzchnia zespołu płytki ściegowej nie jest gładka, a nawet ma zarysowania i zadziory, stały nóż wystaje z płaszczyzny płytki ściegowej po zainstalowaniu, śruba płytki ściegowej wystaje z płaszczyzny płytki ściegowej, a górna zakrzywiona igła dotyka materiału do szycia. Mogą one również powodować problemy z zatykaniem materiału. Sprawdź je i rozwiąż po kolei.
Uwaga: O ostrzeniu ostrzy
Grupa noży tnących używana w maszynie do szycia overlock jest standardową konfiguracją, z dwoma częściami noża ruchomego i noża stałego. Gdy maszyna pracuje, zawsze porusza się w górę i w dół, aby ciąć materiał do szycia, więc szybko się zużywa. Ostrzenie ostrza to dobry sposób na skuteczną poprawę jakości szycia, wydłużenie czasu użytkowania grupy noży i oszczędność kosztów. Zaleca się, aby używać jej szeroko w swojej pracy.
Zwykle, ponieważ kształt noża ruchomego jest złożony, a koszt produkcji wysoki, podczas gdy kształt noża stałego jest prosty, a koszt niski, nóż ruchomy jest wykonany z supertwardego stopu, aby twardość ostrza była wyższa niż noża stałego. Celem jest zmniejszenie zużycia noża ruchomego i zmniejszenie liczby wymian. Dlatego nóż stały jest ogólnie podatny na zużycie. Metoda ostrzenia jest następująca: Najpierw przygotuj kawałek kamienia olejowego o płaskiej powierzchni, nalej na niego olej smarujący i określ dwa główne kąty ostrzenia noża stałego, jak pokazano na rysunku 11. Następnie użyj obu rąk, aby trzymać ostrze nieruchomo pod kątem ostrzenia, utrzymuj ten kąt i pchaj płasko do przodu, a ostrze można przywrócić do ostrości po wielokrotnym użyciu. Pamiętaj o podstawach ostrzenia: utrzymuj niezmieniony kąt trzymania w dłoni, pchaj do przodu z siłą i rozluźnij się podczas wycofywania! Po zakończeniu ostrzenia należy przeprowadzić kontrolę wzrokową, aby upewnić się, że ostrze jest ponownie ostre, kąt powierzchni ostrzącej jest jednolity i nie występuje zjawisko „przewijania”.

Rysunek 11: Szlifowanie ostrza tnącego maszyny do szycia overlock
Uwaga! Kąt 62 stopni stałego noża to dane większości maszyn do szycia overlockiem, a istnieją inne dane kątowe, takie jak 45 stopni. Dlatego ostrzenie powinno być przeprowadzane zgodnie ze szczególną sytuacją maszyny do szycia overlockiem. Jednym z najbardziej podstawowych wymagań jest to, że po zainstalowaniu stałego noża w maszynie do szycia overlockiem powierzchnia ostrza powinna być całkowicie równoległa (równać) z powierzchnią płytki ściegowej.
Jeśli nóż ruchomy musi zostać naostrzony, wymagana jest szlifierka elektryczna i należy zakupić specjalną tarczę ścierną z węglika spiekanego. Jeśli warunki amatorskie nie są dostępne, można wypróbować najtwardszą dostępną tarczę ścierną. Zwróć uwagę na bezpieczeństwo podczas ostrzenia na szlifierce. Tarcza ścierna powinna być wymieniana równomiernie, a osłona bezpieczeństwa i ochrona oczu są kompletne. Podczas ostrzenia celuj w ostrze i trzymaj ostrze nieruchomo obiema rękami, i rób to stopniowo, ponieważ każdy lekki kontakt spowoduje znaczne zeszlifowanie.
Topeagle ma silną siłę techniczną, klienci firmy obejmują cały kraj i są eksportowani do krajów zagranicznych i całych Chin. Zapraszamy do kontaktu z nami pod adresemsale@eagleco.cn.